Konepajojen ja teollisuustilojen kohdepoisto Pirkkalassa: miten vähennät pölyä, käryä ja hajuhaittoja tehokkaasti?
Konepajojen ja teollisuustilojen kohdepoisto Pirkkalassa on usein nopein tapa vähentää pölyä, käryä ja hajuhaittoja niin, että tuotanto pysyy tehokkaana ja työolosuhteet turvallisina. Kun epäpuhtaudet kerätään talteen jo syntypaikallaan, ne eivät ehdi levitä halliin, tarttua pintoihin tai kuormittaa yleisilmanvaihtoa. Pirkkalan teollisuusalueilla…
Voit jättää meille soittopyynnön
Jätä nimesi ja numerosi, niin soitamme takaisin saman päivän aikana.
Konepajojen ja teollisuustilojen kohdepoisto Pirkkalassa on usein nopein tapa vähentää pölyä, käryä ja hajuhaittoja niin, että tuotanto pysyy tehokkaana ja työolosuhteet turvallisina. Kun epäpuhtaudet kerätään talteen jo syntypaikallaan, ne eivät ehdi levitä halliin, tarttua pintoihin tai kuormittaa yleisilmanvaihtoa. Pirkkalan teollisuusalueilla tämä korostuu erityisesti: tiloissa tehdään hitsausta, hiontaa, plasma- ja laserleikkausta sekä liuotinpohjaisia käsittelyjä, joissa syntyy sekä näkyvää pölyä että näkymättömiä käryjä.
Tässä artikkelissa käydään läpi kohdepoiston suunnitteluperiaatteet (imupisteet, ilmavirrat, suodatus ja turvallisuus) ja se, miten ratkaisu mitoitetaan prosessien mukaan. Mukana on myös käytännön vinkkejä Pirkkalan yrityksille, jotka toimivat esimerkiksi logistiikkareittien ja lentokentän läheisyydessä, missä ovien aukiolo ja vaihtelevat käyttötilanteet asettavat lisävaatimuksia ilmanhallinnalle.
Konepajojen ja teollisuustilojen kohdepoisto Pirkkalassa – lähtötiedot ja suunnittelun peruslogiikka
Hyvä kohdepoisto alkaa aina syntylähteen ymmärtämisestä: mitä epäpuhtautta syntyy, missä kohdassa prosessia, kuinka pitkään, ja miten se käyttäytyy (nouseeko kuuma hitsaussavu ylöspäin, leviääkö hiontapöly vaakasuunnassa, tarttuuko öljysumu pintoihin). Pirkkalan teollisuusalueilla sama halli voi palvella sekä metallipajaa että varastointia, jolloin ratkaisu täytyy sovittaa yhteen kulkureittien, nostimien ja materiaalivirtojen kanssa.
Suunnittelussa kannattaa erottaa kaksi tavoitetta: 1) työntekijän hengitysvyöhykkeen suojaaminen ja 2) tuotantotilan siisteyden ja laitteiden toimintavarmuuden varmistaminen. Kohdepoisto voi hoitaa molemmat, kun imupiste on riittävän lähellä ja ilmavirta ohjataan oikein. Yleisilmanvaihto jää tällöin taustajärjestelmäksi, jonka tehtävänä on hallita lämpökuormaa ja tasata olosuhteita – ei “taistella” hitsaushuurujen kanssa yksin.
Jos haluat varmistaa, että kohdepoisto ja muu ilmanvaihto toimivat yhteen, kannattaa lukea myös palvelukuvaus: Ilmanvaihto. Siellä kuvataan, miten asennus, mittaukset ja huolto linkittyvät toisiinsa käytännön kohteissa.
Lähtötiedoista mitoitukseen Kun nämä tiedot ovat kasassa, kohdepoiston mitoittaminen on suoraviivaisempaa ja muutokset tuotannossa on helpompi huomioida.
Prosessikartta Mitä työvaiheita tehdään (hionta, hitsaus, leikkaus, pesu) ja missä pisteissä päästöt syntyvät.
Käyttöajat ja samanaikaisuus Kuinka monta työpistettä voi olla yhtä aikaa päällä ja miten se vaikuttaa kanaviston kokonaisilmavirtaan.
Tilageometria Hallin korkeus, ovien aukiolo, väliseinät ja nosturiradat ohjaavat virtauksia yllättävän paljon.
Nykyjärjestelmä Onko jo olemassa poistokanavia, puhaltimia tai suodattimia, joita voidaan hyödyntää turvallisesti.
Kun puhutaan vaatimuksista ja riskienhallinnasta, peruslähtökohta on työympäristön puhtaus ja altistumisen hallinta. Taustaksi on hyödyllistä ymmärtää, mitä ilmanvaihto tarkoittaa kokonaisuutena ja miten tulo- ja poistoilma muodostavat hallittuja virtausreittejä.
Imupisteet ja ilmavirrat: miten saat savut ja pölyt talteen ennen kuin ne leviävät
Imupisteen tehokkuus ei ole pelkkää “enemmän tehoa” -ajattelua. Liian heikko imu ei nappaa epäpuhtautta, mutta liian voimakas imu voi häiritä prosessia (esimerkiksi suojakaasun toimintaa hitsauksessa) tai imeä mukaan lämpöä niin, että energiankulutus kasvaa turhaan. Siksi kohdepoisto kannattaa rakentaa niin, että imu on lähellä lähdettä ja virtaus on ohjattu: kohdehuuvaus, imukäsivarsi, kohdekuomu, imupöytä tai konekohtainen kotelointi.
Ilmavirran mitoituksessa keskeinen käsite on sieppausnopeus: kuinka nopeasti ilma liikkuu kohti imupistettä juuri siellä, missä epäpuhtaus syntyy. Hiontapölylle ja lastuavalle työstölle tarvitaan usein eri ratkaisu kuin kuumalle hitsaussavulle, joka nousee ylöspäin. Pirkkalan teollisuusalueilla näkee paljon halleja, joissa työpisteitä siirrellään projektien mukaan; silloin joustava imukäsivarsi tai siirrettävä suodatin-/puhallinyksikkö voi olla järkevä osa kokonaisuutta, kunhan peruskanavisto ja mitoitus eivät “romahda” kuorman vaihdellessa.
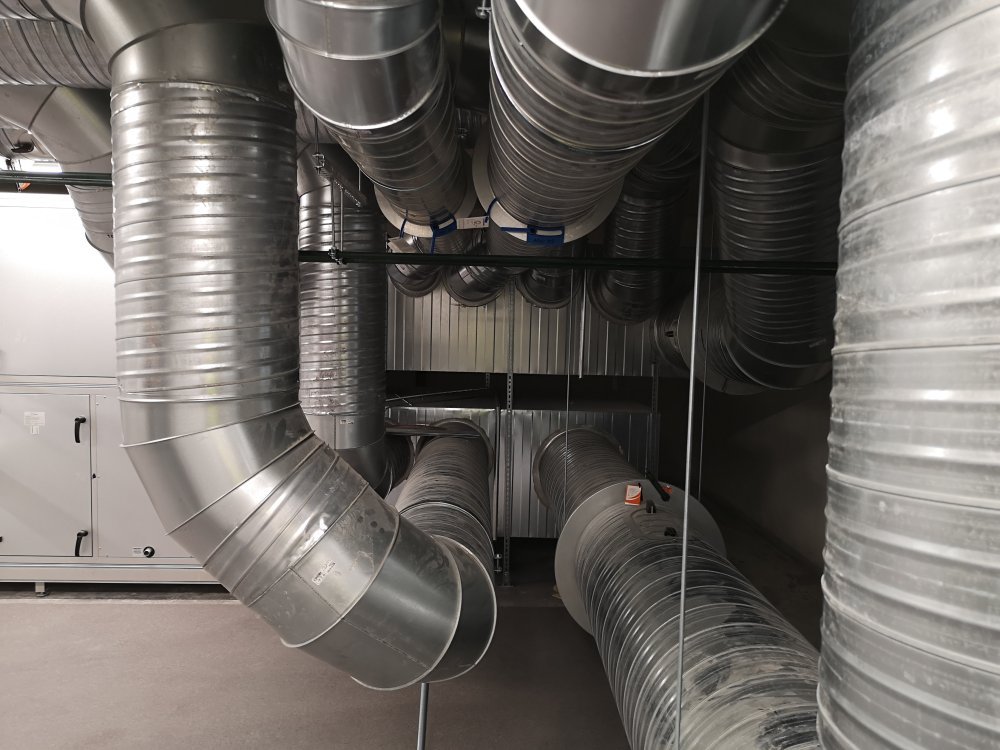
Hyvä käytännön nyrkkisääntö on minimoida epäpuhtauksien kulkureitit. Jos hitsauspiste on oven tai trukkireitin vieressä, ilmavirtaukset voivat kääntyä väärään suuntaan ja viedä savun työntekijöiden hengitysvyöhykkeelle. Silloin ratkaisu voi olla osittainen kotelointi, kohdehuuvaus, suojaseinä tai imupisteen sijoituksen muutos – usein pienellä muutoksella saadaan suuri vaikutus ilman, että puhallintehoa kasvatetaan merkittävästi.
Tehokkain kohdepoisto syntyy harvoin “isosta puhaltimesta” – se syntyy siitä, että imu on oikeassa paikassa ja virtaus on hallittu.
Suodatus ja hajujen hallinta: pöly, käryt ja VOC-yhdisteet eri käsittelyllä
Konepajassa “pöly” ei ole yksi asia. Hiontapöly on usein karkeampaa ja näkyvää, kun taas hitsaussavu sisältää hienojakoisia partikkeleita, jotka käyttäytyvät kuin aerosoli. Lisäksi voi syntyä öljysumua, muovien työstön käryjä tai liuotinpohjaisten aineiden VOC-yhdisteitä, jotka koetaan hajuna ja ärsytyksenä. Suodatusketju suunnitellaan tämän mukaan: esierotus (kipinänsammutus/kipinäerotin), karkeasuodatus, hienosuodatus ja tarvittaessa aktiivihiili hajujen ja kaasumaisten yhdisteiden hallintaan.
Suodattimien valinta ei ole vain tekninen kysymys, vaan myös ylläpidon ja kustannusten hallintaa. Jos suodatin tukkeutuu nopeasti, ilmavirrat putoavat ja kohdepoisto alkaa “näyttää toimivan”, vaikka altistuminen kasvaa. Siksi suodatinpinnan koko, painehäviö, vaihtoväli ja paine-eromittaus ovat käytännössä yhtä tärkeitä kuin suodatustaso. Aihetta sivuaa hyvin myös tämä syventävä artikkeli: Ilmanvaihdon suodattimien vaihto ja oikea suodatintasoluokka.
Lyhyt huomio
Jos hallissa koetaan hajuhaittoja, ongelma ei aina ole suodatin. Usein syy löytyy ilmavirtojen tasapainosta ja paine-eroista, jolloin käryt kulkeutuvat vääriin tiloihin.
Hajujen hallinnassa olennaista on myös, minne suodatettu ilma johdetaan. Joissain prosesseissa kierrätys (recirculation) voi olla energiatehokas, mutta se vaatii aina riskinarvioinnin epäpuhtaustyypin mukaan. Jos käsitellään haitallisia yhdisteitä tai syntyy palavia pölyjä, turvallisuuskysymykset menevät energiansäästön edelle.
Turvallisuus ja määräysten huomiointi: kipinät, palavat pölyt ja työterveys
Kohdepoistossa turvallisuus on kokonaisuus: paloturvallisuus, räjähdysvaarat, sähköistys, melu sekä huollon turvallinen toteutus. Esimerkiksi hionta ja metallipöly voivat muodostaa palavia pölykerrostumia, ja hitsaus taas voi tuoda kanavistoon kipinäriskin, jos erotus ja kanavareitit eivät ole oikein. Käytännön ratkaisuja ovat muun muassa kipinäerottimet, palopellit, oikein valitut materiaalit sekä sijoittelu, jossa huolto ja suodattimien vaihto voidaan tehdä hallitusti.
Työterveyden kannalta tärkeintä on, että kohdepoisto vähentää altistumista siellä missä työtä tehdään – ei vain “paranna ilman tuntua” hallin toisessa päässä. Tämä varmistetaan mittaamalla ilmavirrat, tarkastamalla imupisteiden toiminta ja varmistamalla, että korvausilma tulee hallitusti sisään eikä synnytä vetoa tai lyhyitä oikosulkuvirtoja. Jos järjestelmä on säädöiltään pielessä, oireet näkyvät usein nopeasti: käryt jäävät leijumaan, pöly kertyy pinnoille ja työntekijät raportoivat ärsytystä.
Turvallinen kohdepoisto käytännössä Näillä valinnoilla pienennät riskejä ja parannat käyttövarmuutta ilman “ylisuunnittelua”.
Kipinähallinta Erotus ja kanaviston reititys niin, ettei kipinä pääse suodattimelle tai pölykertymään.
Paine-erovalvonta Seuraa suodattimien tukkeutumista ja pidä ilmavirrat mitoituksessa.
Melu ja sijoittelu Puhaltimien, vaimentimien ja kanavien sijoittelu niin, ettei melu kasva tuotantotilassa.
Huollettavuus Suodattimien vaihto ja puhdistus onnistuvat ilman tuotannon turhaa seisokkia.
Jos teillä on jo järjestelmä, mutta epäilette sen toimivuutta, mittaus ja säätö on usein nopein tapa löytää pullonkaulat. Hyödyllinen lisälukeminen on: Ilmanvaihdon mittaus ja säätö.
Mitoitus Pirkkalan teollisuustiloihin: konekohtainen ratkaisu vai keskitetty järjestelmä?
Pirkkalassa yritysten tilat vaihtelevat pienistä verstashalleista suuriin tuotantoyksiköihin. Mitoituksessa keskeinen päätös on, tehdäänkö konekohtaisia kohdepoistoja (esim. imupöytä ja oma suodatin) vai keskitetty järjestelmä, johon liitetään useita imupisteitä ja työpisteitä. Konekohtainen ratkaisu voi olla ketterä ja helppo ottaa käyttöön vaiheittain, kun taas keskitetty järjestelmä voi olla energiatehokkaampi ja hallittavampi, jos käyttö on jatkuvaa ja samanaikaista.
Valintaan vaikuttaa myös se, kuinka paljon työpisteitä on yhtä aikaa käytössä. Jos samanaikaisuus vaihtelee, järjestelmä kannattaa suunnitella niin, että ilmavirrat pysyvät tavoitteessa myös osakuormalla (esim. säätöpellit, vakioilmavirta-/paineohjaus tai käyttökohtaiset puhaltimen ohjaukset). Näin vältetään tilanne, jossa yksi auki oleva imupiste “syö” kaiken ilmavirran ja muut pisteet jäävät tehottomiksi.
| Vaihtoehto | Sopii parhaiten kun | Huomio mitoituksessa |
|---|---|---|
| Konekohtainen suodatinyksikkö | Työpisteet siirtyvät ja käyttö on jaksoittaista | Varmista riittävä suodatinpinta ja melutaso lähellä työpistettä |
| Keskitetty kanavisto + puhallin | Useita pysyviä työpisteitä ja säännöllinen samanaikaisuus | Kanaviston mitoitus, painehäviöt ja säätö eri kuormitustilanteille |
| Osittain koteloitu työasema (huuva/kuomu) | Häiriöherkkä prosessi tai voimakas päästölähde | Ilmavirran suuntaus, huollettavuus ja tilankäyttö tuotannossa |
Kun mitoitus tehdään prosessin mukaan, Konepajojen ja teollisuustilojen kohdepoisto Pirkkalassa muuttuu investoinnista arjen työkaluksi: vähemmän siivousta, vähemmän häiriöitä ja tasaisempi laatu. Ja usein myös energiankulutus on hallittavampi, koska yleisilmanvaihtoa ei tarvitse “yliajaa” epäpuhtauksien takia.
Käyttöönotto, huolto ja arjen seuranta: näin pidät kohdepoiston tehokkaana
Toimiva kohdepoisto ei ole pelkkä asennusprojekti, vaan jatkuva prosessi: käyttöönottotarkastus, mittaukset, säätö ja huollon rytmitys. Käyttöönotossa tarkistetaan imupisteiden toiminta työasennoissa, varmistetaan ilmavirrat ja merkitään säätöasennot. Sen jälkeen tärkeintä on seurata suodattimien kuntoa ja järjestelmän “tuntemuksia”: muuttuiko imuääni, lisääntyikö käry, jääkö pölyä enemmän pinnoille?
Huollossa kannattaa sopia selkeä vastuunjako: kuka vaihtaa suodattimet, kuka kirjaa paine-erot, ja milloin kanavisto puhdistetaan. Teollisuudessa huoltoikkunat ovat usein lyhyitä, joten huollettavuus tulee huomioida jo suunnittelussa (pääsy suodattimille, turvalliset työasennot, nostotarpeet). Kun huolto on suunnitelmallista, vältetään tuotannon seisokit, jotka syntyvät “pakon edessä” tukkeutuneen suodatuksen tai rikkoutuneen puhaltimen vuoksi.
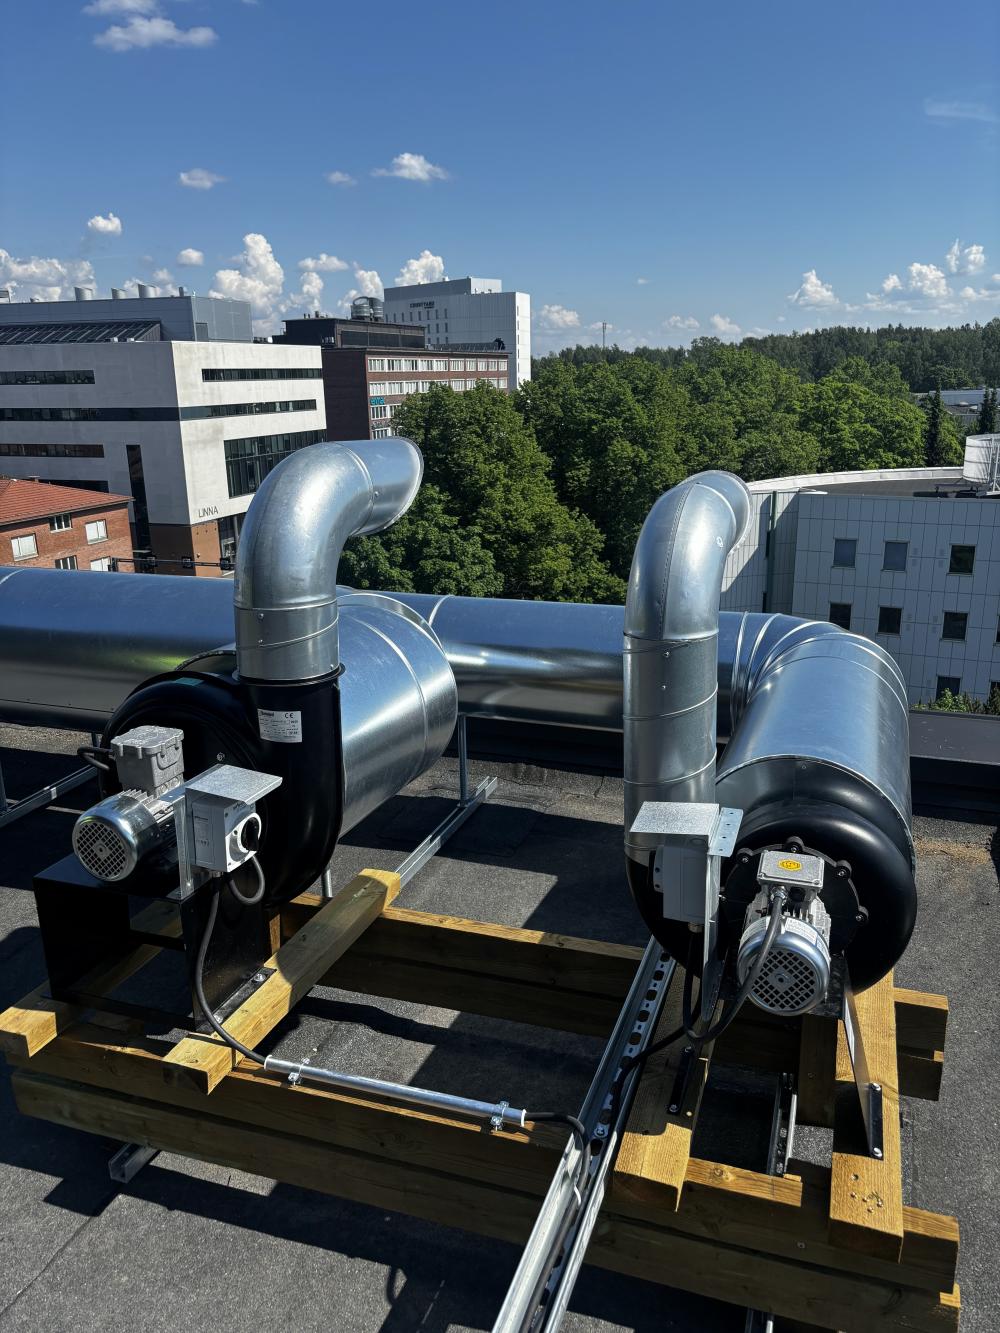
Arjen seurannassa mittaukset ovat paras tapa varmistaa, että suunniteltu taso toteutuu. Metac Oy tekee ilmanvaihdon mittauksia ja säätöjä Pirkanmaan alueella, ja erityisesti teollisuuskohteissa mittaaminen auttaa löytämään “hiljaiset vuodot”: esimerkiksi avonaiset haarat, väärin asetetut pellit tai kasvaneet painehäviöt. Kun käytössä on vuosikellomainen huoltorutiini, kokonaisuus pysyy hallinnassa myös silloin, kun tuotanto muuttuu.
Jos etsit kumppania, joka yhdistää ilmanvaihto-osaamisen ja metallityöt (esim. kohdehuuvat, kannakkeet, koteloinnit, teräsrakenteet), Metac Oy palvelee Nokialta käsin koko seudulla. Olemme Pirkanmaalla toimiva ilmanvaihto-, metalli- ja asennuspalveluihin erikoistunut yritys (perustettu 2018). Kun tavoitteena on vähentää pölyä, käryä ja hajuhaittoja pysyvästi, Konepajojen ja teollisuustilojen kohdepoisto Pirkkalassa kannattaa toteuttaa kokonaisuutena: suunnittelu, mitoitus, asennus ja mittaus samalla otteella.
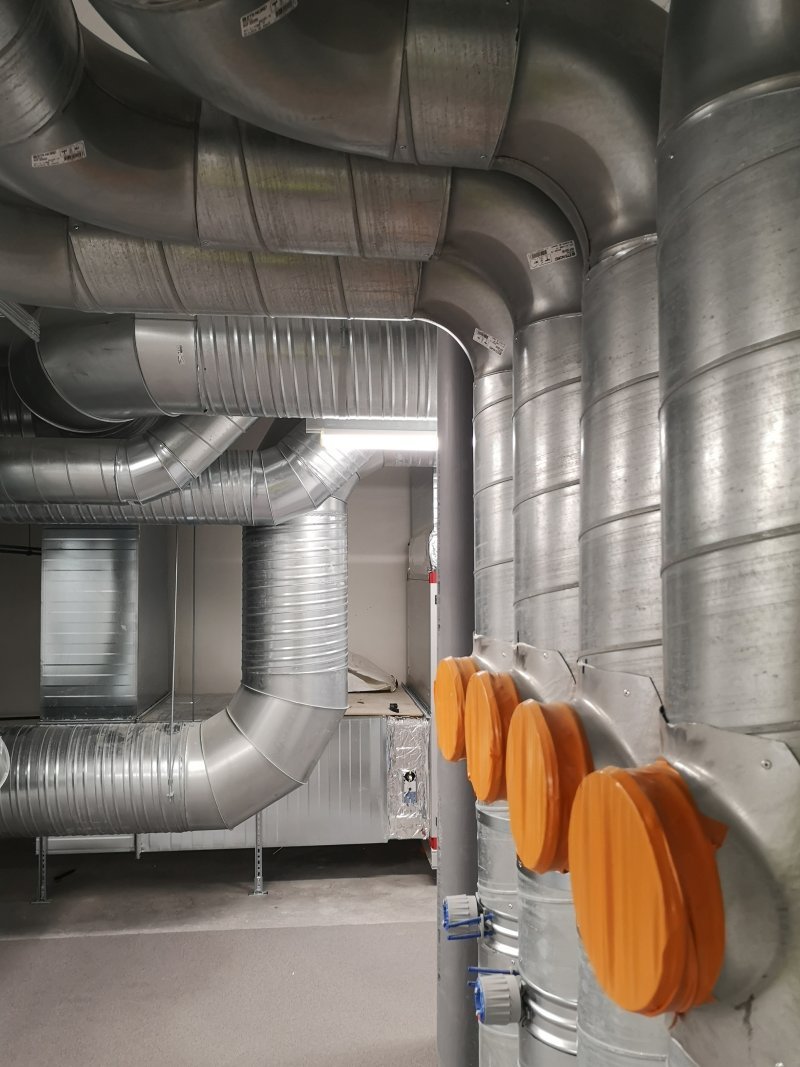
Lopuksi: jos hallissa on selkeitä hajuhaittoja tai käry kulkeutuu toimistotiloihin, kyse ei välttämättä ole vain kohdepoistosta, vaan myös paine-eroista ja korvausilman reiteistä. Kun nämä ratkaistaan yhdessä, lopputulos näkyy nopeasti: ilma on kirkkaampi, pinnat pysyvät puhtaampina ja työskentely tuntuu kevyemmältä koko vuoron ajan.
Tarvitsetko kohdepoiston mitoituksen tai päivityksen Pirkkalaan?
Metac Oy auttaa suunnittelussa, asennuksessa ja mittauksissa, jotta pöly, käryt ja hajut pysyvät hallinnassa tuotannon ehdoilla.
Näin voimme auttaa
Ilmanvaihtourakointi
Ilmanvaihtourakat yrityksille ja taloyhtiöille: purut, IV-koneiden ja kanavistojen asennus, mittaus, säätö ja käyttöönotto.
Tutustu palveluun →
Ilmanvaihtokoneiden asennus
Ilmanvaihtokoneiden asennukset taloyhtiöihin, toimitiloihin, halleihin ja teollisuuskiinteistöihin.
Tutustu palveluun →
Metallityöt
Teräsrakenteet, kaiteet, portit, kannakkeet ja hitsaukset yrityksille ja taloyhtiöille.
Tutustu palveluun →
Ilmamäärien mittaus ja säätö
Ilmanvaihdon ilmamäärien mittaus ja säätö (ilmanvaihdon mittaus ja säätö, ilmamäärien mittaus) suunnitelman mukaisiksi taloyhtiöissä ja yrityskiinteistöissä.
Tutustu palveluun →